热熔胶施胶时,不少产线都会遇到拉丝的困扰:一段胶涂完、枪嘴刚离开工件,胶液就在枪嘴和工件之间牵出细丝,轻的影响外观、需要人工清理,重的污染工件、拖慢节拍。拉丝看似小问题,却直接关系到成品外观和生产效率。需要说明的是,拉丝往往不是单一原因造成的,温度、胶水、枪嘴、回吸和动作配合都可能有关,一味换胶未必能解决。对于使用
恒海热熔胶机,配合各类枪、阀施胶的企业,先弄清楚拉丝是怎么形成的,再逐项排查调整,往往能把问题解决得更彻底。
 拉丝是怎么形成的
热熔胶在常温下是固体,加热熔融后变成有一定粘度的液体。施胶结束、枪嘴离开工件的瞬间,如果胶液不能在出胶口处干净地断开,而是被继续拉伸,就会在枪嘴和工件之间形成细丝,这就是拉丝。它本质上反映的是胶液在该温度下的粘度、内聚强度与断胶动作不匹配:胶偏稠、内聚强度高,或者断胶动作慢、回吸不足,胶丝就会被拉长而不断。环境温度偏低、枪嘴离工件太远,也会让胶液冷却变稠、拉长丝。理解这个形成过程,排查时才不会只盯着某一个环节。
温度过低:粘度偏高最容易拉丝在所有原因中,温度偏低最常见。热熔胶对温度十分敏感,每一种胶都有适合的作业温度区间。如果熔缸、胶管或枪的温度设定偏低,胶液没有充分熔融,粘度就会偏高、流动性变差,像浓稠的糖浆一样,提枪时很容易被拉成长长的丝。这种情况下可以对照胶种资料,逐步、小幅提高温度,并分别检查熔缸、胶管和枪的实际温度,因为其中某一处温度偏低,都可能让胶在出胶口变稠。加长升温、保温时间,让胶液达到稳定的流动状态,拉丝通常会有所改善。
温度过高也会拉丝:并非越高越好需要提醒的是,温度也不是越高越好。温度过高时胶液变得过稀、粘度太低,内聚强度下降,同样会出现拉丝、挂丝和滴胶,胶量也不好控制;长时间超温还会让胶氧化、变色,甚至产生积碳、冒烟和异味,反而影响粘接和设备。因此调整温度要双向判断:胶稠、拉丝且出胶费力,多为温度偏低;胶过稀、滴落、冒烟,则要适当降温。把温度稳定在胶种要求的区间,而不是一味调高,才是减少拉丝的正确做法。
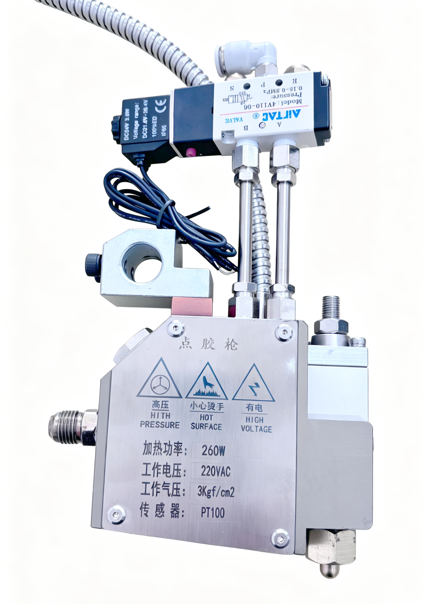
枪嘴距离、脏污与口径枪嘴本身的状态也很关键。枪嘴离工件太远,胶液从出胶口到工件之间的距离过长,就容易在这段空隙里被拉成丝,适当缩短距离、保持合适高度,有助于胶液直接落到工件、干净断胶。枪嘴前端如果积有残胶、碳化物或杂质,出胶通道不畅、关闭不严,也会造成拉丝和滴胶,应及时清洁枪嘴、去除积碳。此外,枪嘴口径和形状要与胶的粘度、胶量匹配,阀针磨损、枪嘴关闭不严的要检修或更换,这些细节处理好,断胶会更干净。
回吸与关枪:让胶断得干脆对自动化施胶而言,回吸和关枪动作直接决定断胶效果。关枪时适当的回吸能在出胶口形成轻微负压,把枪嘴处的胶吸回,避免胶液继续外溢和拉丝;回吸量不足、关枪动作迟缓,胶就容易拖丝。针阀、胶阀的启闭要干脆利落,关枪到位后再移动枪体,必要时可在提枪位置设置受控的空气吹扫,把残余胶丝切断。带变量泵的设备,还可以在提枪前适当降低泵的流量和压力,使出胶口压力下降,帮助胶液干净断开。
气压压力要稳定气压或供胶压力不稳定,也会引起拉丝。气路漏气、电磁阀松动、压力波动,会让胶液断续、不均匀地被挤出,容易伴随滴胶和拉丝;压力过大、出胶过量,胶液集中在枪嘴,同样不利于断胶。应检查气路的密封性,更换老化的气管和松动的电磁阀,加装或调整稳压装置,让工作压力保持稳定、符合设备要求。对于依靠泵供胶的设备,也要关注泵的运转和压力是否平稳,供胶连续、压力稳定,出胶和断胶才会更均匀。
走位与提枪动作配合走位和提枪动作与出胶是否配合,也会影响拉丝。提枪、移开的速度过慢,枪嘴带着胶在工件上方停留、拖行,胶丝自然容易被拉长;适当提高回退速度、让关枪与提枪动作连贯,能减少拖丝。设备的运行速度还要与胶的开放时间匹配,走位过快或过慢、动作与出胶不同步,都可能造成堆胶、断胶或拉丝。通常先关胶、再提枪移动,让动作顺序清晰,并通过试机把速度、距离和出胶量调到协调,施胶会更干净。
胶水选型:断胶性差时考虑换牌号如果温度、枪嘴和动作都调整到位,拉丝仍然明显,就要考虑胶水本身。不同胶种、牌号在熔融粘度、内聚强度和断胶性上差别较大,有些胶初粘高、胶丝韧,不容易干净断开;胶料质量不稳定或配方与工艺不匹配,也会持续拉丝。这时可与胶水供应商沟通,选择粘度合适、固化较快、断胶干净的牌号,或针对自动化、高速施胶选用专用胶种,并通过实际打样对比断胶效果再确定。更换胶种时注意清洁熔缸和供胶系统,避免新旧胶混用影响效果。
系统排查的顺序建议实际排查建议按从易到难、从常见到个别的顺序进行。先看温度,实测枪温并与胶种资料对照,判断是偏低还是过高;再查枪嘴与工件的距离、枪嘴清洁和口径;接着检查回吸量、关枪是否干脆以及气压压力是否稳定;然后调整走位、提枪速度与出胶的配合;这些都确认后仍拉丝,再考虑更换胶种。每调整一项就试胶观察、逐项验证并做好记录,避免同时改动多处反而难以判断,这样能更高效地找到拉丝的真正原因。
总之,热熔胶拉丝是温度、胶性、设备和动作共同作用的结果,单靠某一项调整往往不够。把温度控制在胶种合适区间、保持枪嘴清洁和合理距离、调好回吸与关枪、稳定气压压力、让走位与出胶配合,再在必要时更换断胶干净的胶种,拉丝问题就能明显改善。施胶末端要断得干净、点得精准,由
恒海喷胶枪,承担喷涂和宽面上胶,由
恒海三轴点胶机,完成精细点位施胶,再配合稳定的熔胶供胶,整条施胶生产线才能高效、稳定地运行。