热熔胶机在运行中出现漏胶、渗胶,是不少工厂都会遇到的问题。胶液从枪嘴、阀体、泵体或管路接头处渗出,轻则污染工件和设备、影响现场整洁,重则造成出胶不稳、浪费胶料,甚至带来安全隐患。出现漏胶后,如果只是反复擦拭、不去找渗漏的根源,问题往往会越来越重。漏胶表现各异,背后大多与密封件、连接紧固、阀门状态以及压力温度有关。对于使用
恒海热熔胶机的工厂,掌握漏胶的常见部位和排查顺序,才能从根本上把问题处理好。
 先分清漏胶常出现在哪些部位
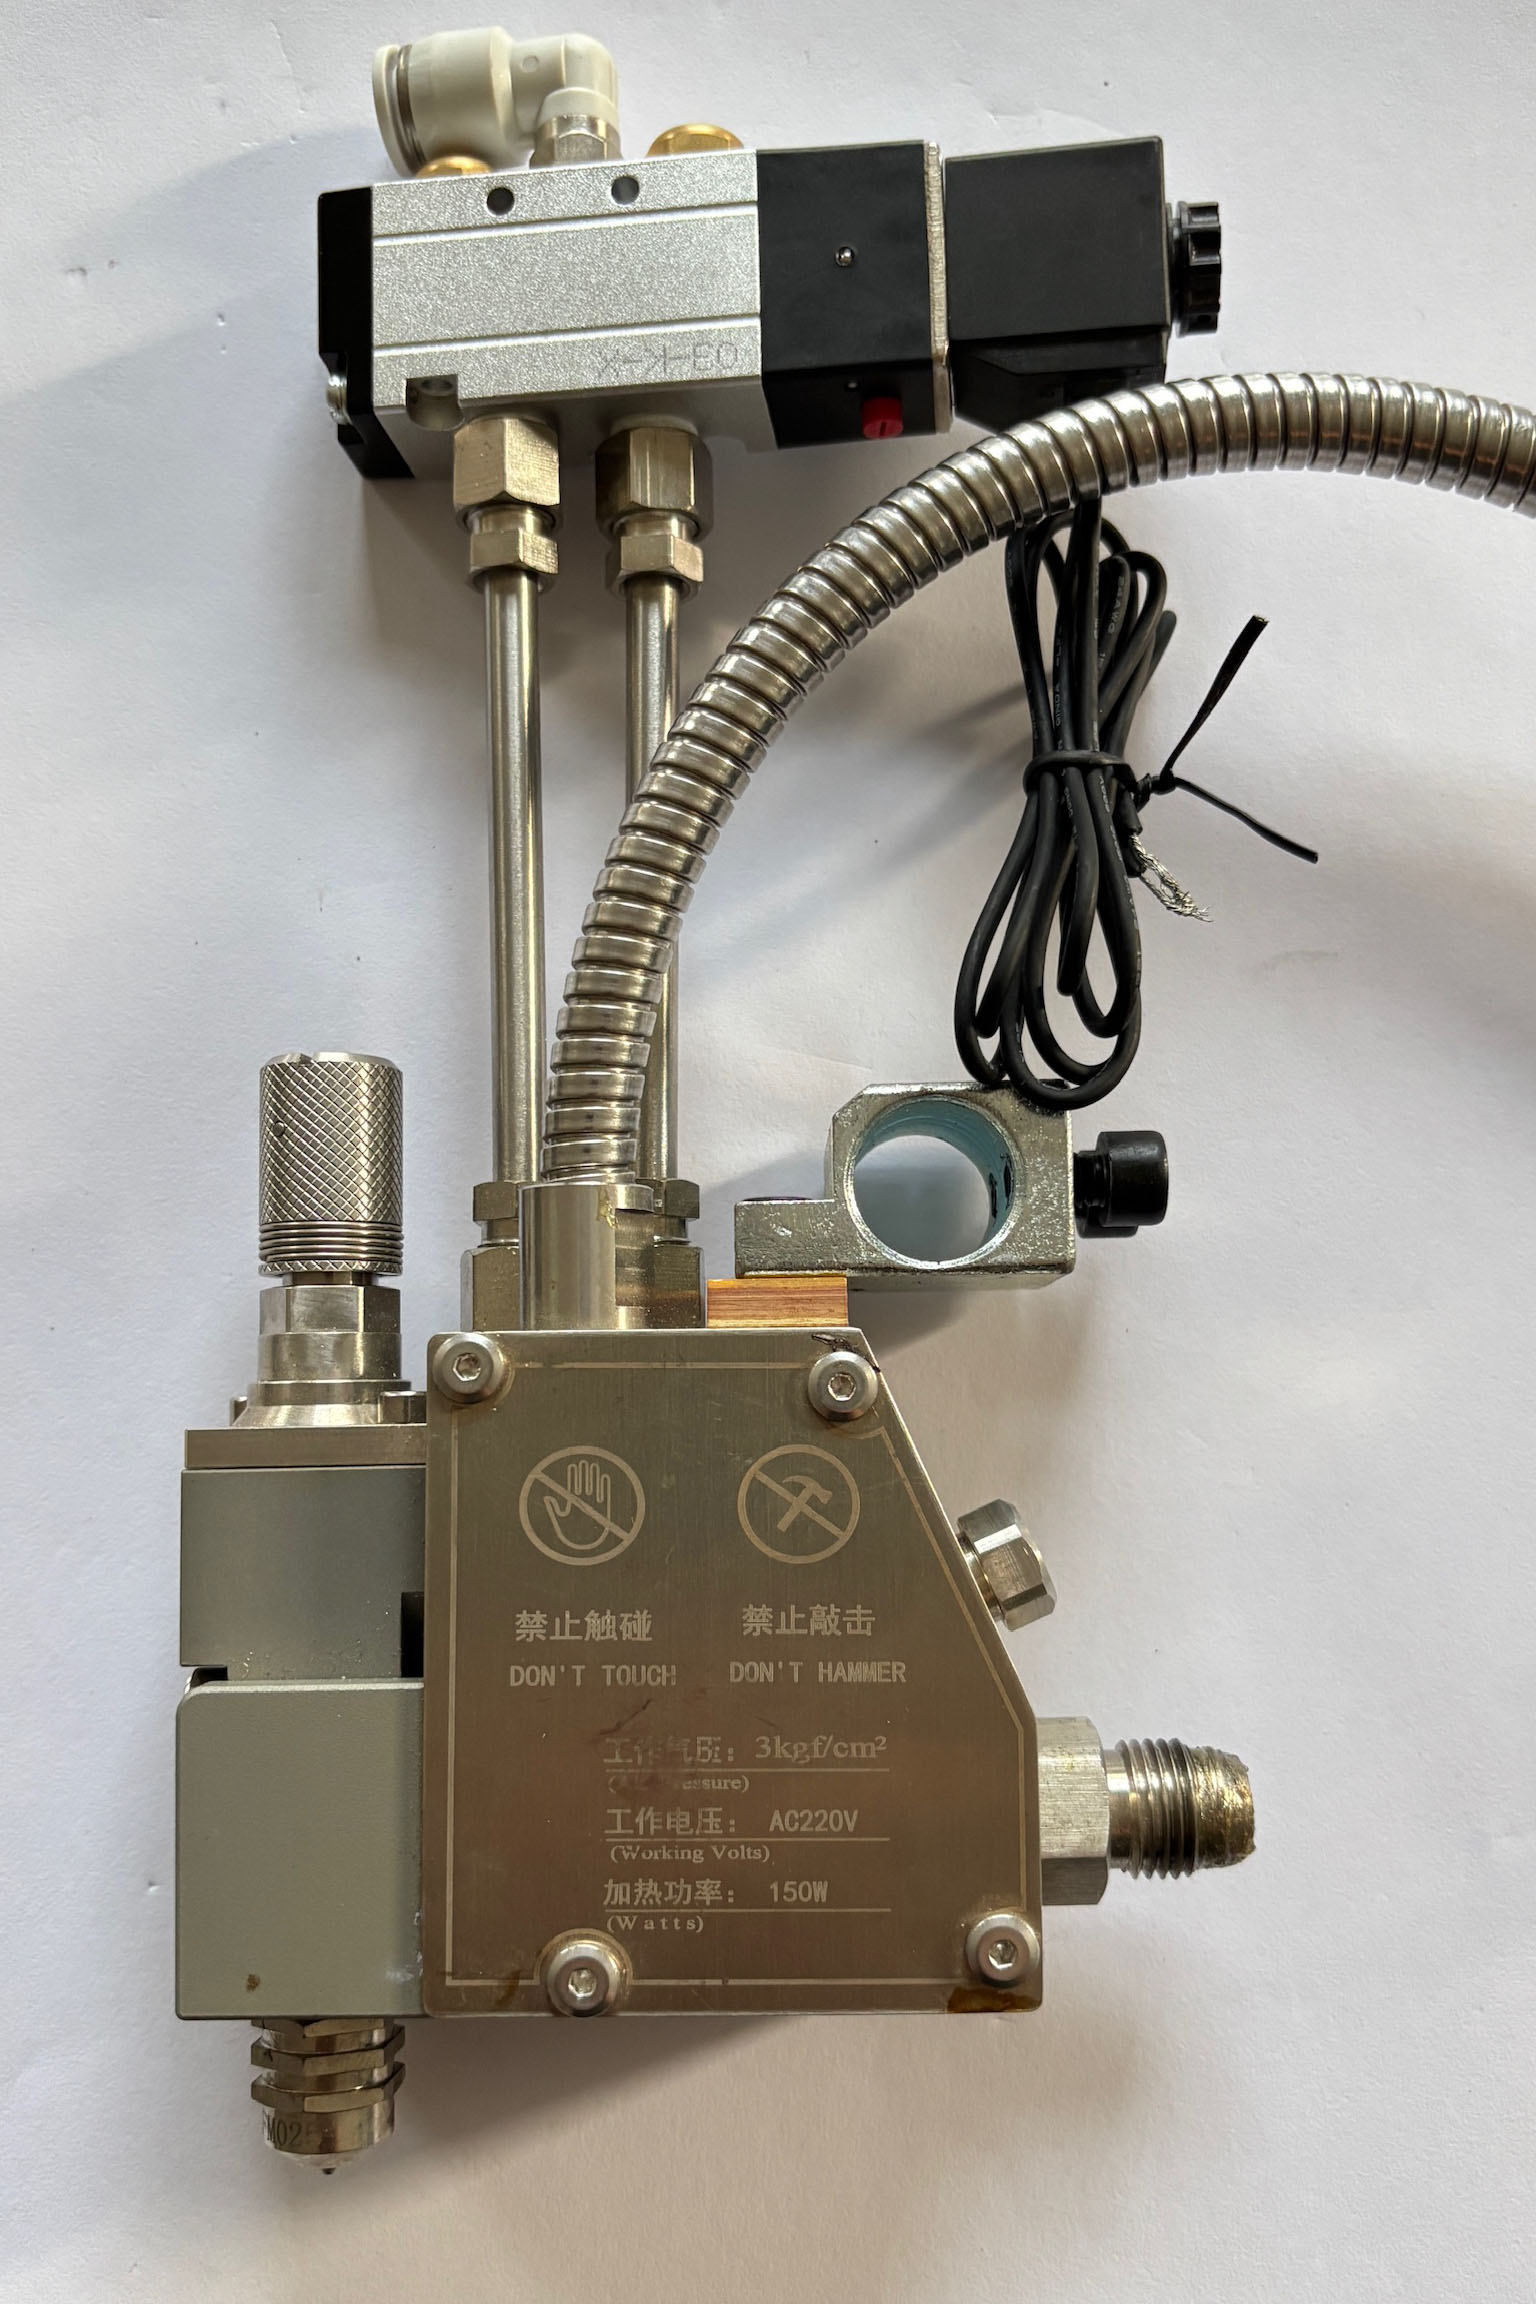
排查漏胶,第一步是找准胶到底从哪里渗出来。热熔胶机的胶路从熔缸、胶泵、输胶管到胶枪、喷嘴,任何一个密封或连接环节出问题都可能漏胶。常见部位包括枪嘴和喷嘴、胶阀的进出胶口和底座、胶泵的泵轴和泵盖、熔缸结合面和排胶阀,以及各段管路的接头和法兰。不同部位渗漏,原因和处理方式并不一样,枪嘴滴漏多与阀门关闭不严有关,泵体渗胶则要查泵轴密封。停机后把渗漏部位的胶料清理干净,再短时开机观察,往往能比较准确地判断胶是从哪个缝隙渗出的,避免盲目拆换。
密封件老化是漏胶的常见原因热熔胶机长期在高温下工作,密封件会逐渐老化。密封圈、O型圈用久了会硬化、失去弹性,泵轴的机械密封动静环会磨损,泵盖和法兰处的密封垫在高温下也可能变形、开裂,这些都会让胶液从密封间隙渗出。胶料中若混有碳化颗粒或杂质,还会像磨料一样磨损密封唇口和密封面,形成微小缺口,造成渗漏。密封件属于易损件,发现因密封老化渗漏时,单纯紧固往往解决不了问题,需要更换相应的密封圈、密封垫或机械密封。新密封件要选用耐温、耐胶的材质,装配时保持干净、到位,避免安装损伤。高温工况下,氟橡胶、聚四氟乙烯复合材料的密封件耐热、耐胶性能更好,更换时可根据设备工作温度和胶种选择,不宜用不耐高温的普通橡胶件代替,否则很快又会老化渗漏。
连接松动与密封面问题另一类漏胶源于连接松动。喷嘴没有拧紧、管路接头的紧固螺母松动、法兰螺栓受力不均,高温胶液就会从接口缝隙中渗出,接头处的密封垫损坏也会漏胶。这类渗漏通过适度紧固通常能改善,但力度要适中,喷嘴和接头并非拧得越紧越好,过紧可能损伤螺纹和密封面。还要检查密封面是否平整、有无划痕或残胶,密封面一旦磕碰出沟槽,即使更换密封件也难以封严。装配接头时把密封面清理干净、密封垫安放平整,再按要求均匀紧固,才能保证接口密封可靠。
胶阀关不严会造成滴漏流涎枪嘴处滴胶、关枪后仍有胶渗出,很多时候是胶阀没有关严。胶阀的阀芯和阀座经过大量启闭循环,配合面可能磨损、出现划痕,弹簧疲劳或卡滞也会让阀芯回位不到位,关闭时无法紧密贴合,胶液便会渗漏、流涎。还有一种常见情况是碳化胶、杂质卡在阀芯与阀座之间,使阀门密封面被垫住,这时拆下来清理干净往往就能恢复。处理时先清洁阀芯、阀座和喷嘴,检查有无杂质卡滞,再看阀芯、弹簧是否磨损、变形,密封面损坏的要更换阀芯阀座或整个阀模块,不能让枪嘴长期带病滴漏。
压力过高、温度不当也会诱发渗漏漏胶并不全是密封和阀门的问题,压力与温度设置不当也会诱发。系统压力调得过高、背压过大,或泵转速超出管路承受范围,胶液就容易从密封相对薄弱的部位被挤出来,长期超压还会加速密封件和泵的损坏。温度过高时胶料流动性过强,即使阀门已经关闭,胶也可能从缝隙中缓慢渗出;温度过低则胶液黏稠,同样可能让密封和阀门动作异常。排查时要确认压力、温度是否在工艺要求范围内,喷嘴堵塞、回流阀卡滞造成的压力异常要先疏通处理,把压力和温度调到合适区间,再观察渗漏是否消失。
漏胶后的应急处理与安全发现漏胶要根据程度稳妥处理。只是轻微渗漏时,可以先适当降低系统压力,准备好密封件和工具,再安排停机处理,同时注意观察渗漏是否加重。若漏胶量大、呈喷射状,应立即停机、关闭加热并泄掉系统压力,待温度降到安全范围后再检修,高温胶液容易造成烫伤,处理时要戴好防护,不能在带压、高温状态下贸然拆卸。漏出的胶要及时清理,避免胶料堆积、污染工件或影响设备运动部件。检修后重新升温、加压,确认原渗漏部位不再漏胶,再恢复正常生产。
做好预防,减少漏胶反复漏胶处理后,做好预防能减少反复。要保持胶料清洁、避免不同胶混用,定期清理熔缸积碳和滤网杂质,减少颗粒对密封件的磨损;密封件按使用情况定期检查、主动更换,而不是等到漏胶才处理;设备运行避免长期超温、超压,长时间待机时及时关枪、降压。日常保养中把密封部位、接头和阀门列为检查项,发现密封件硬化、接头松动或枪嘴轻微滴漏就及时处理,把隐患消除在初期,比渗漏严重后再停机抢修更省事。
热熔胶机漏胶渗胶,表面是胶液漏出,根子多在密封、紧固、阀门和压力温度上,找准部位、对症处理并做好预防,多数漏胶问题都能解决。设备密封状态良好,施胶端才能稳定工作,由
恒海喷胶枪,按工艺完成各类喷涂上胶且停机不滴漏,再由
恒海三轴点胶机,完成精细点位和胶线作业,把主机、管路到施胶端都维护到位,整条施胶生产线才能干净、稳定地运行。